

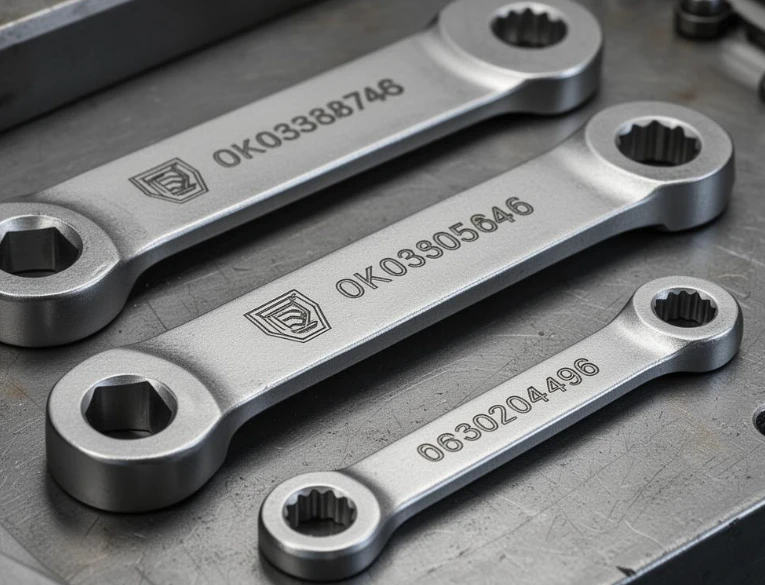
בייצור כלי חומרה, סימון שנראה ברור על מוצר חדש אינו תמיד עמוק מספיק עבור העבודה. מפתח ברגים, שקעים, כלי חיתוך וחלקי מתכת אחרים עשויים להיות חשופים לחיכוך, טיפול, שמן או שימוש חוזר. אם הסימון רדוד מדי, מספרי מוצרים ומידע על המותג עלולים להפוך לקשים לקריאה עם הזמן.
זו הסיבה שבמפעלי כלי חומרה מסוימים מחפשים חריטת לייזר שמותירה סימן גלוי ועמיד יותר על פני המתכת. בהתאם למוצר, הסימון עשוי לכלול לוגו מותג, מידה, מספר דגם, קוד אצווה או מספר סידורי.
מדוע יש כלי מתכת שצריכים חריטה עמוקה יותר?
עומק הסימון הנדרש תלוי באופן השימוש בכלי. לוגו על כלי יד מוגמר יכול להיות רק גלוי בבירור, בעוד שקוד המשמש לזיהוי עשוי להצטרך להישאר קריא לאחר טיפול חוזר. כלים עם משטח מצופה, מוקשה או לא אחיד יכולים גם הם להציג אתגרי סימון שונים.
חריטה בלייזר יכולה ליצור סימנים קבועים ללא שימוש בדיו או הצמדת תווית נפרדת. עם זאת, התוצאה תלויה במתכת עצמה, בכל טיפול פני השטח ובמראה הנדרש. סימן משטח כהה וחריטה שקועה פיזית אינם אותו דבר. על המפעלים להחליט לאיזו תוצאה הם צריכים לפני בחירת המכונה והגדרת התהליך.
חריטה עמוקה היא התאמה של תהליך, לא רק הגדרת כוח
כאשר מפעל זקוק לסימון עמוק יותר, הגדלת כוח הלייזר לבדה עשויה שלא להפיק את התוצאה הטובה ביותר. מהירות סימון, תדירות, הגדרות דופק, מיקוד ומספר מעברים יכולים כולם להשפיע על החריטה הסופית. השילוב המתאים תלוי במקור הלייזר ובחומר המעובד.
לדוגמה, מהירות סימון איטית יותר או מספר מעברים עשויים לסייע בהסרת חומר נוסף, אך זה יכול גם להגדיל את זמן העיבוד ואת כניסת החום. אם הפרמטרים נדחפים רחוק מדי, הקצוות עלולים להיות מחוספסים, הסימון עלול לאבד פרטים, או שהמשטח שמסביב עלול להיות מושפע.
עבור טקסט קטן ולוגו משובח, האתגר הוא להשיג מספיק עומק מבלי להקשות על הקריאה של הדמויות. עבור מספרים סידוריים גדולים יותר או סמלים פשוטים, התהליך עשוי לאפשר איזון שונה בין עומק ומהירות ייצור.
בדוק את הכלי בפועל לפני בחירת ההגדרות
הרכב המתכת וגימור פני השטח עושים הבדל מעשי. פלדת פחמן, נירוסטה ופלדת סגסוגת לא תמיד מגיבות לסימון לייזר באותה צורה. גם משטח מלוטש, משטח מחומצן ומשטח מצופה עשויים להניב תוצאות שונות.
מסיבה זו, כדאי לבדוק את הלייזר על הכלי בפועל או מדגם מייצג לפני אישור פרמטרי הייצור. במהלך הבדיקה, המפעל יכול לבדוק את עומק החריטה, קצוות התווים, הקריאות וזמן המחזור. אם הכלים כבר הוקשו או מצופים, יש לכלול את התנאים הללו בבדיקה במקום להניח שהם מתנהגים כמו מתכת לא מטופלת.
מדידת עומק יכולה להיות מועילה גם כאשר לאפליקציה יש דרישה טכנית ספציפית. בדיקה חזותית לבדה אינה יכולה לאשר באופן מהימן כמה חומר הוסר.
בחירת מכונת סימון לייזר מתאימה
מכונות סימון לייזר סיבים משמשות בדרך כלל לסימון כלים ורכיבי מתכת. עבור יישומים הדורשים חריטה עמוקה יותר, התצורה המתאימה תלויה בחומר, בעומק הנדרש, באזור הסימון ובנפח הייצור. עוצמת לייזר גבוהה יותר עשויה לסייע בשיפור יעילות העיבוד ביישומים מסוימים, אך היא אינה מבטיחה עומק או גימור חריטה מסוימים.
על מפעלים להשוות את תוצאות הבדיקה על חלקי העבודה שלהם במקום לבחור מכונה על סמך הספק בלבד. עומק המטרה, מראה פני השטח המקובל והזמן המותר לכל חלק חשובים כאשר מחליטים על תהליך בר ביצוע.
עבור יצרני כלי חומרה, המטרה היא לא רק להפוך את סימן הלייזר לעומק ככל האפשר. הסימון צריך להישאר ברור, לעמוד בדרישות הזיהוי של המוצר ולהתאים למחזור הייצור. מבחן דוגמה מעשי הוא לרוב הדרך האמינה ביותר למצוא את האיזון הזה.

